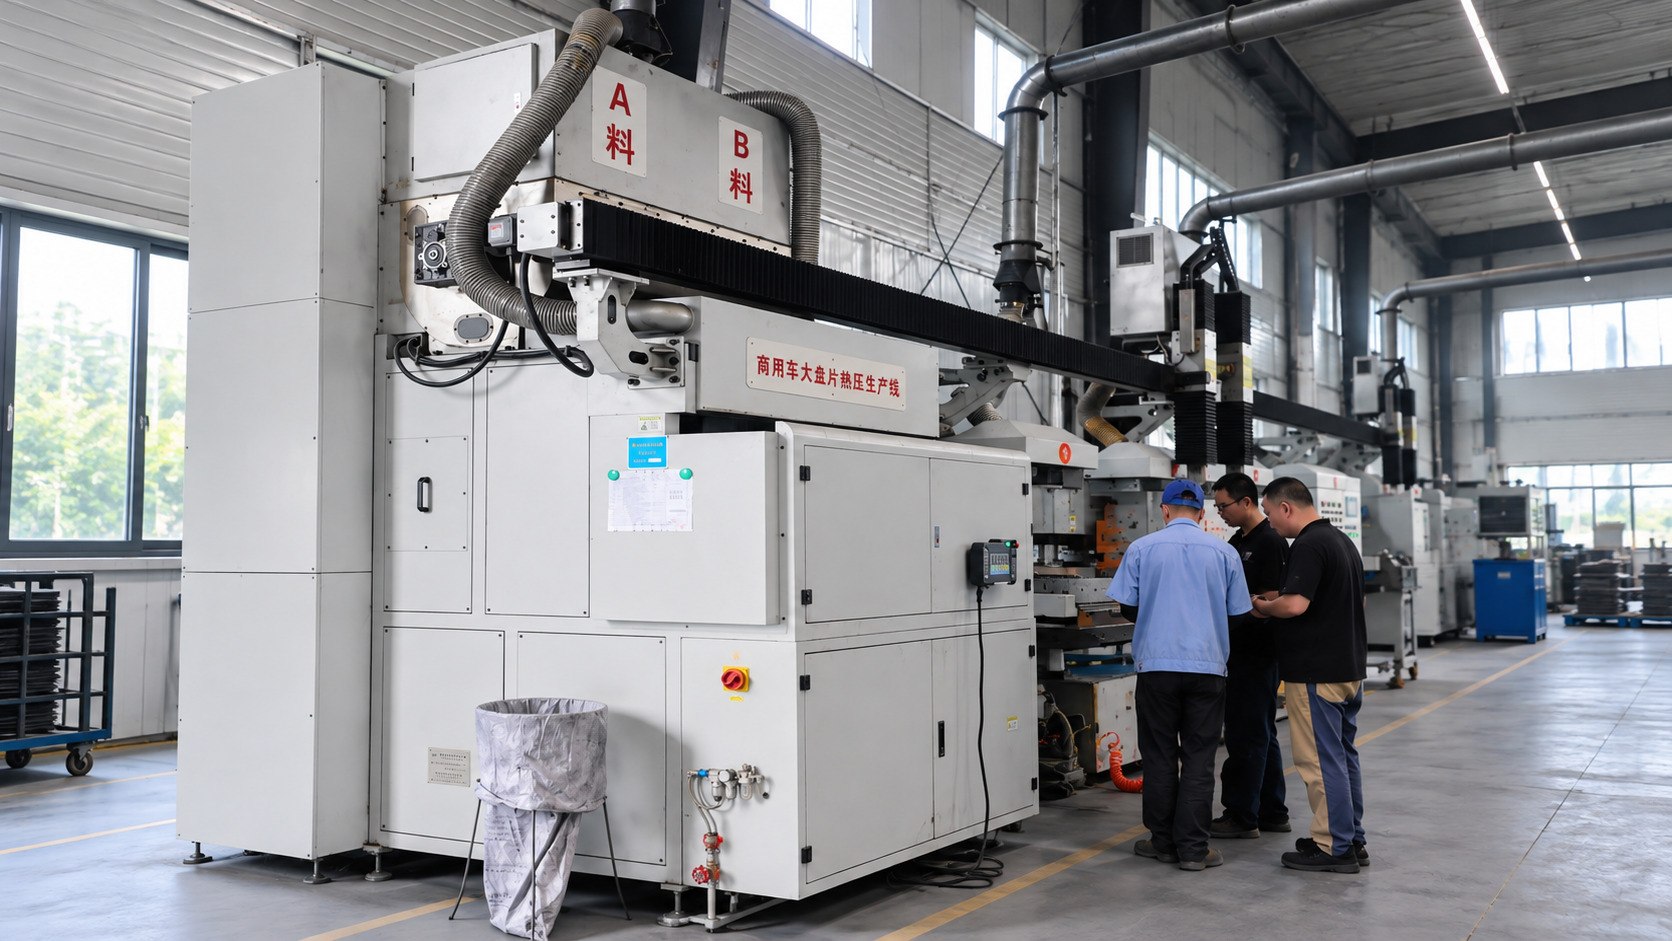
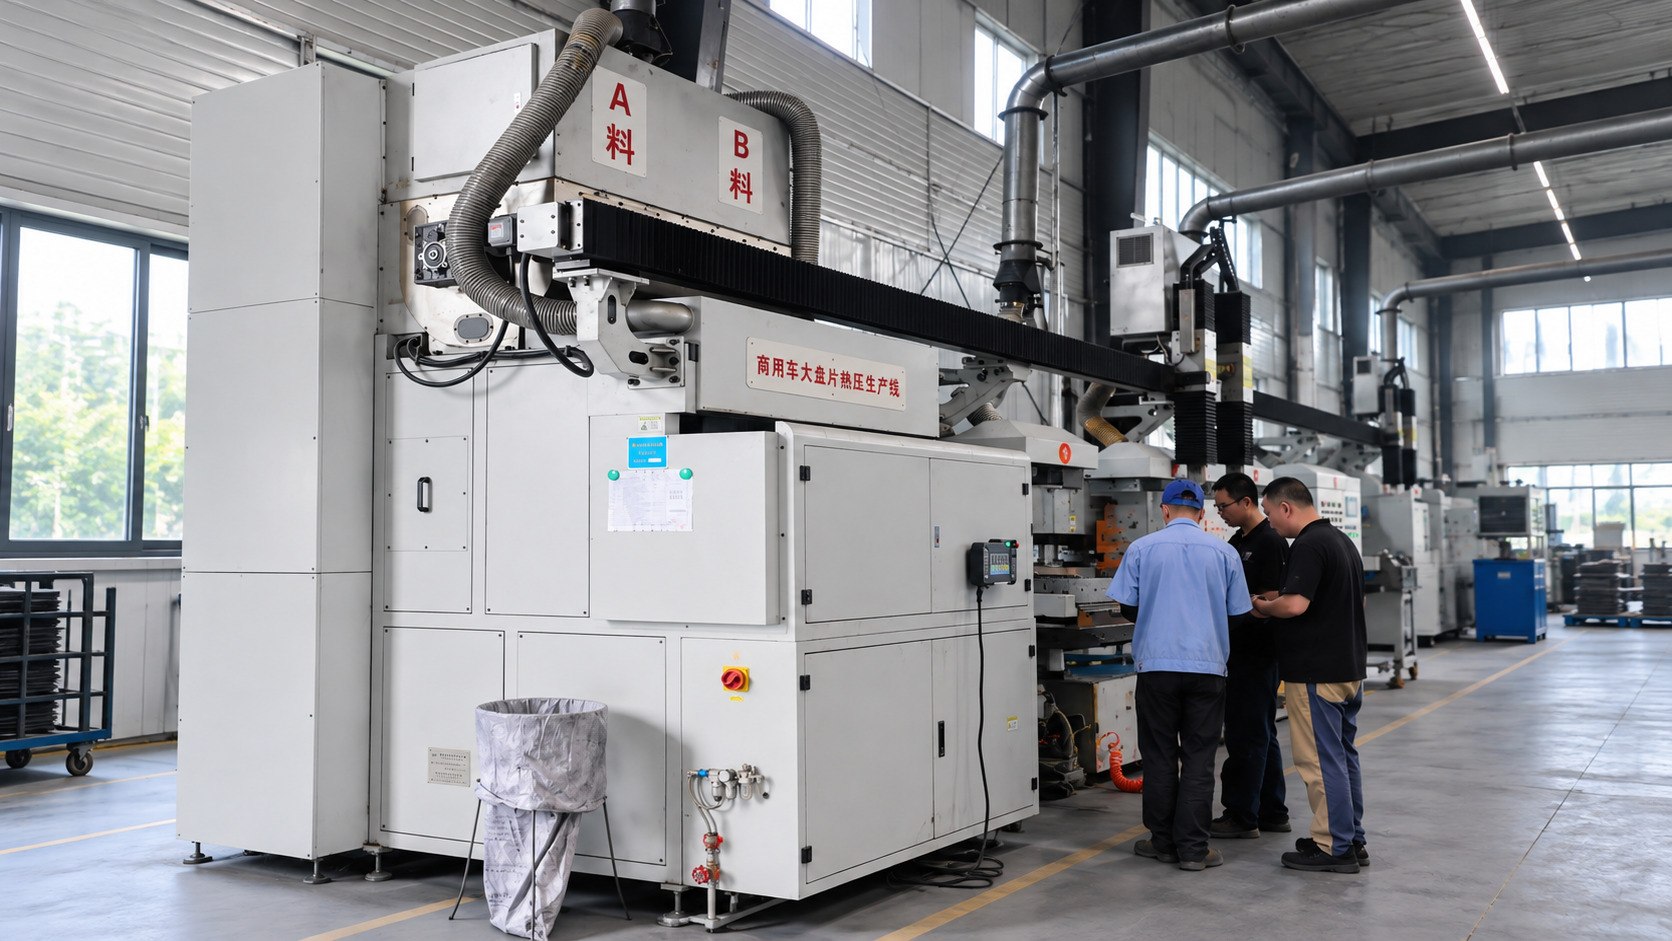
يبدأ إنتاج صيغ الاحتكاك المتقدمة، مثل سلسلة F وJGW وLSL وWZSD، بآلة الدفعة الأوتوماتيكية بالكامل، حيث توضع المواد الخام في الخلاط وتحريك جيدا لإنتاج خليط مادة الاحتكاك الدقيق للغاية.
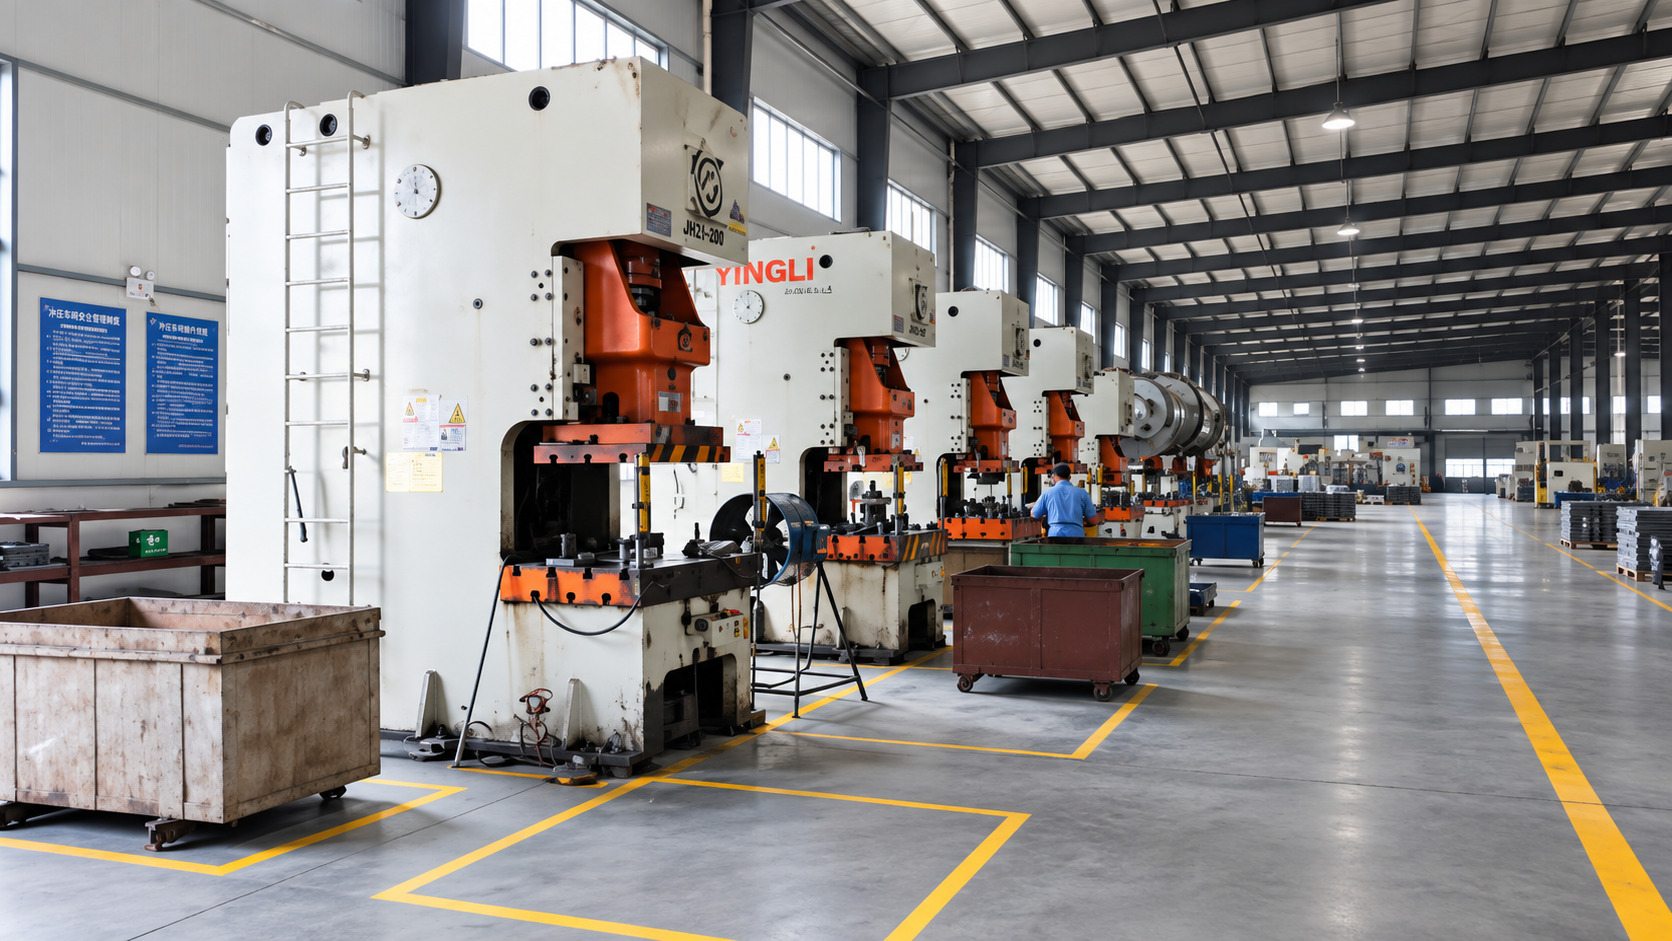
في مرحلة الختم الفولاذي الخلفي، يتم قطع الملفات الفولاذية وطبعها على شكل ظهر وسادة الفرامل الفولاذي. يستخدم المشغلون مزيل شحوم لإزالة الزيت من السطح، ويطبقون لاصقا متخصصا بشكل متساو على الجانب الخلفي، ويتجفونه بالهواء.
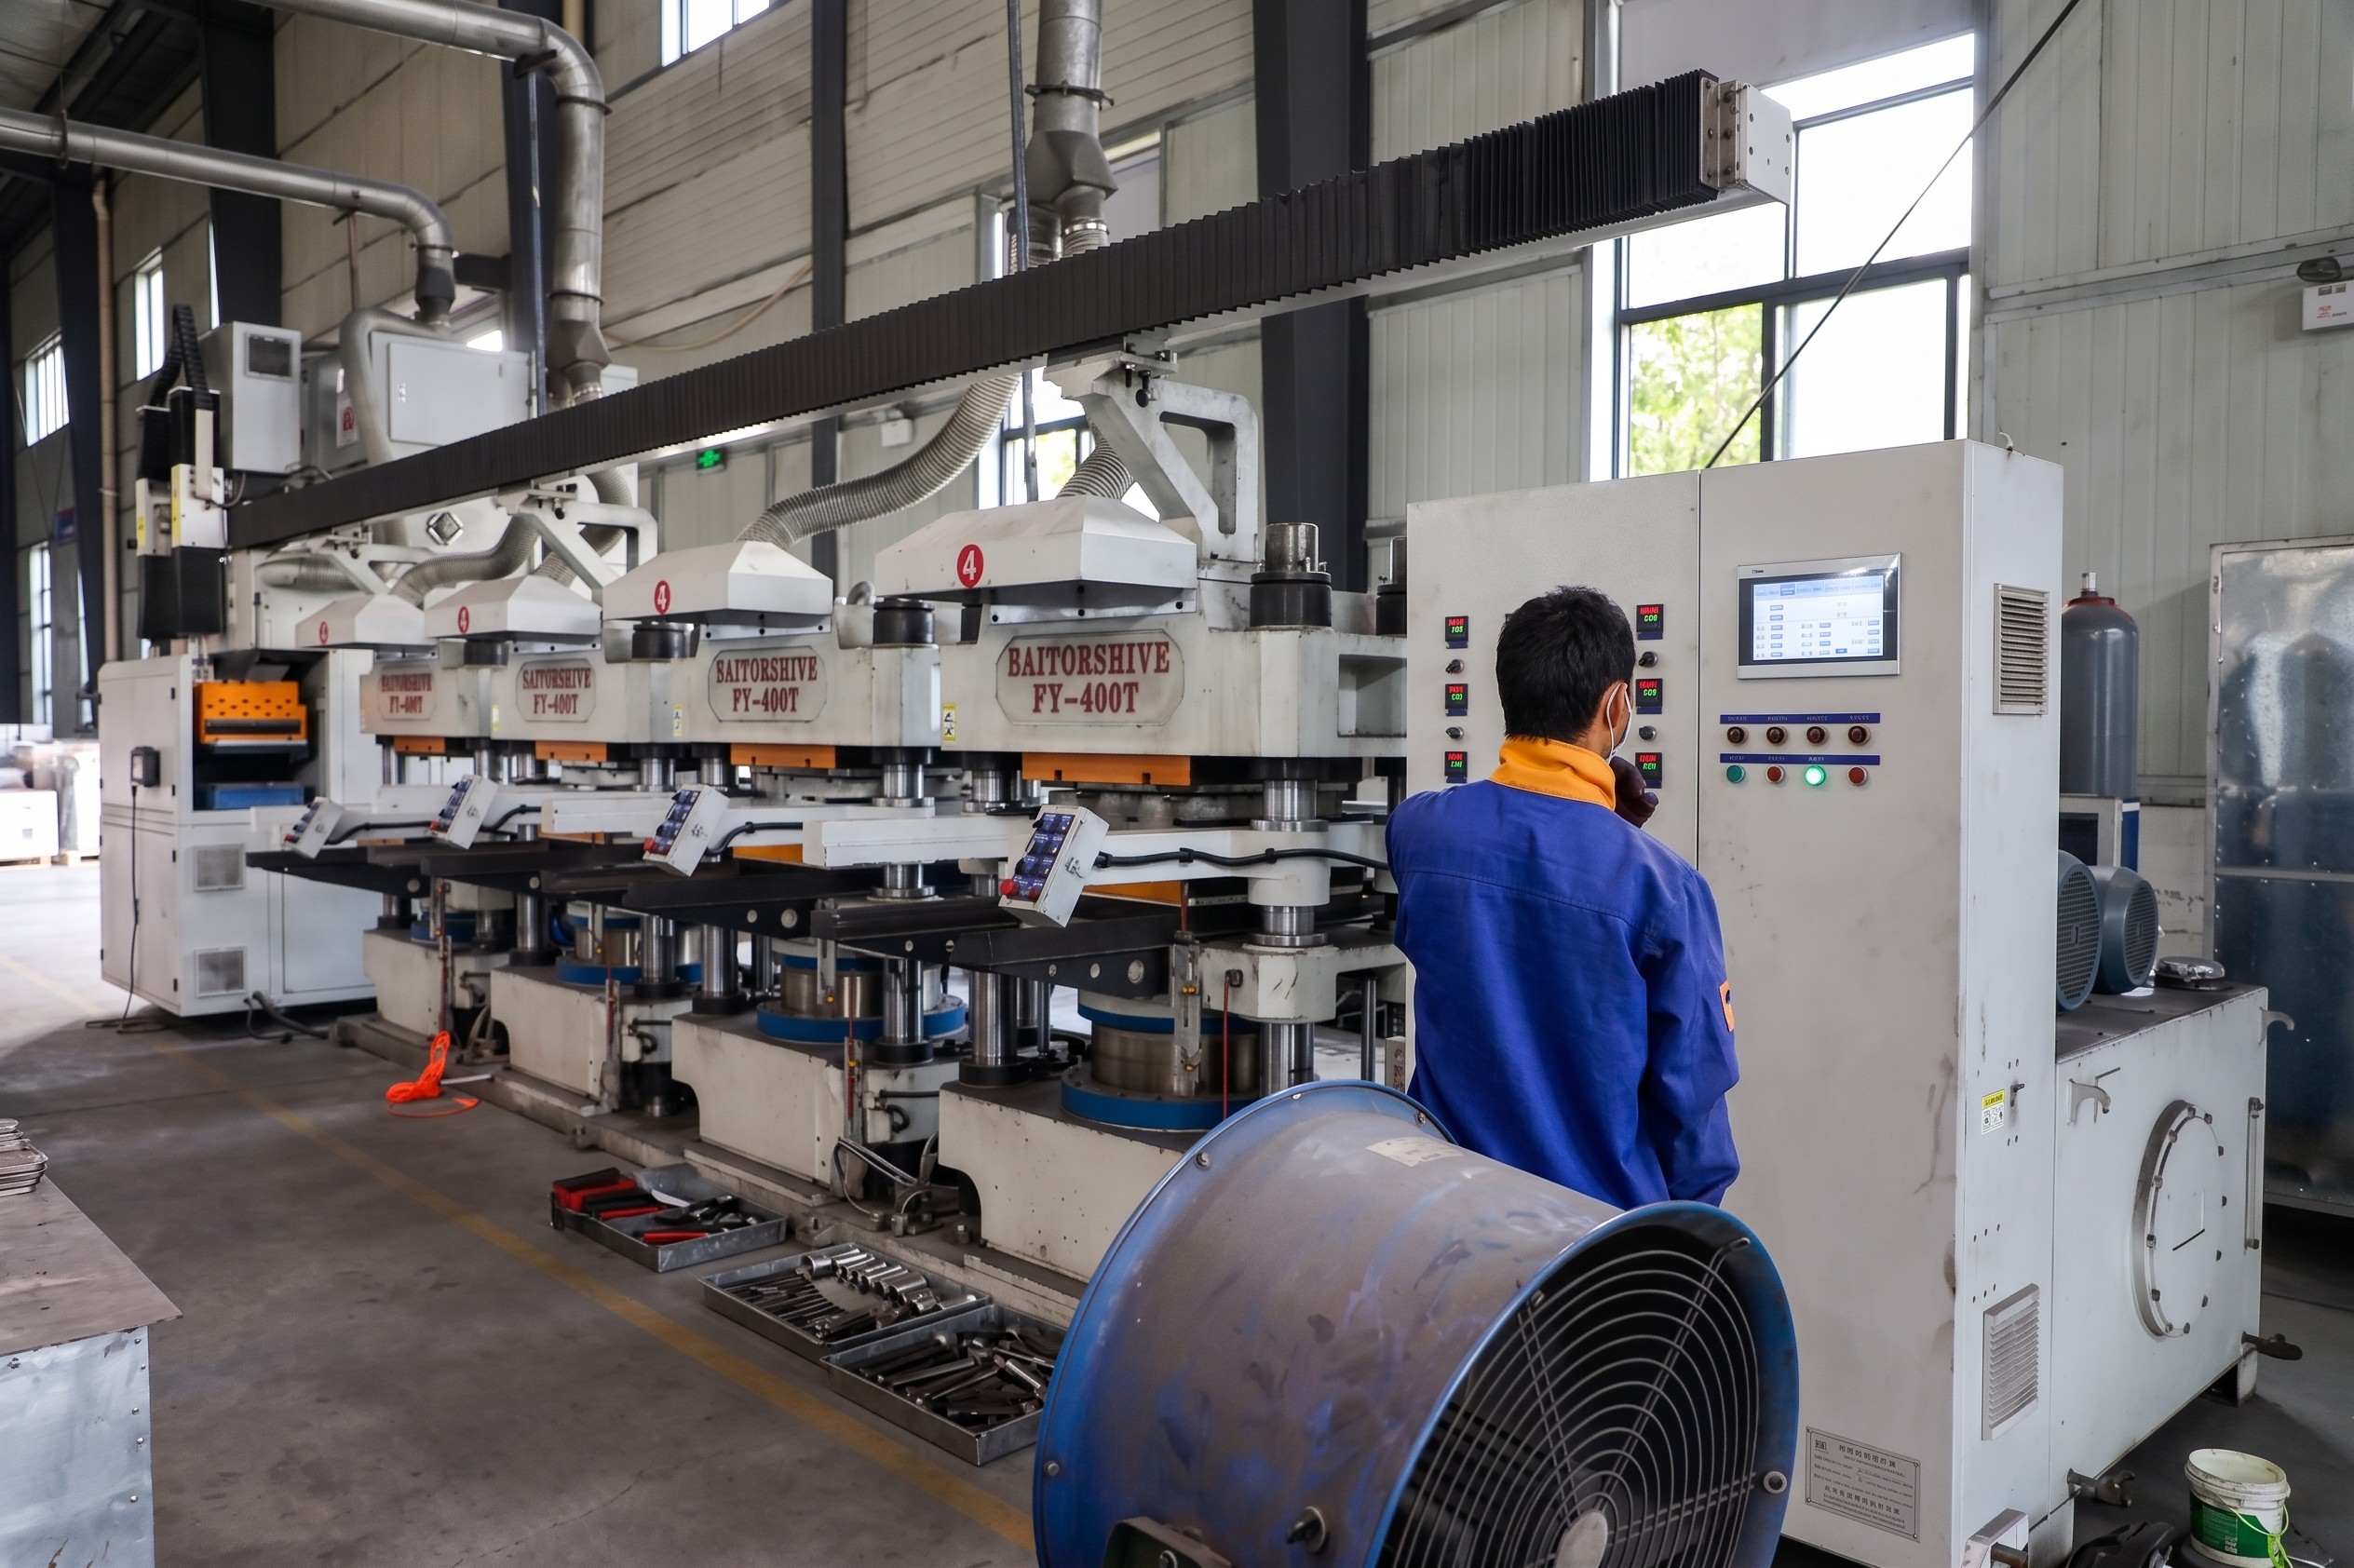
لتشكيل كتل الصيغة المحددة، يتم وزن كمية دقيقة من الخليط وسكبه في القالب، ثم يضغط بحرارة مع خلفية الفولاذ اللاصق عند حوالي 170°C تحت ضغط 7-18 ميغاباسكال لمدة 200 ثانية.
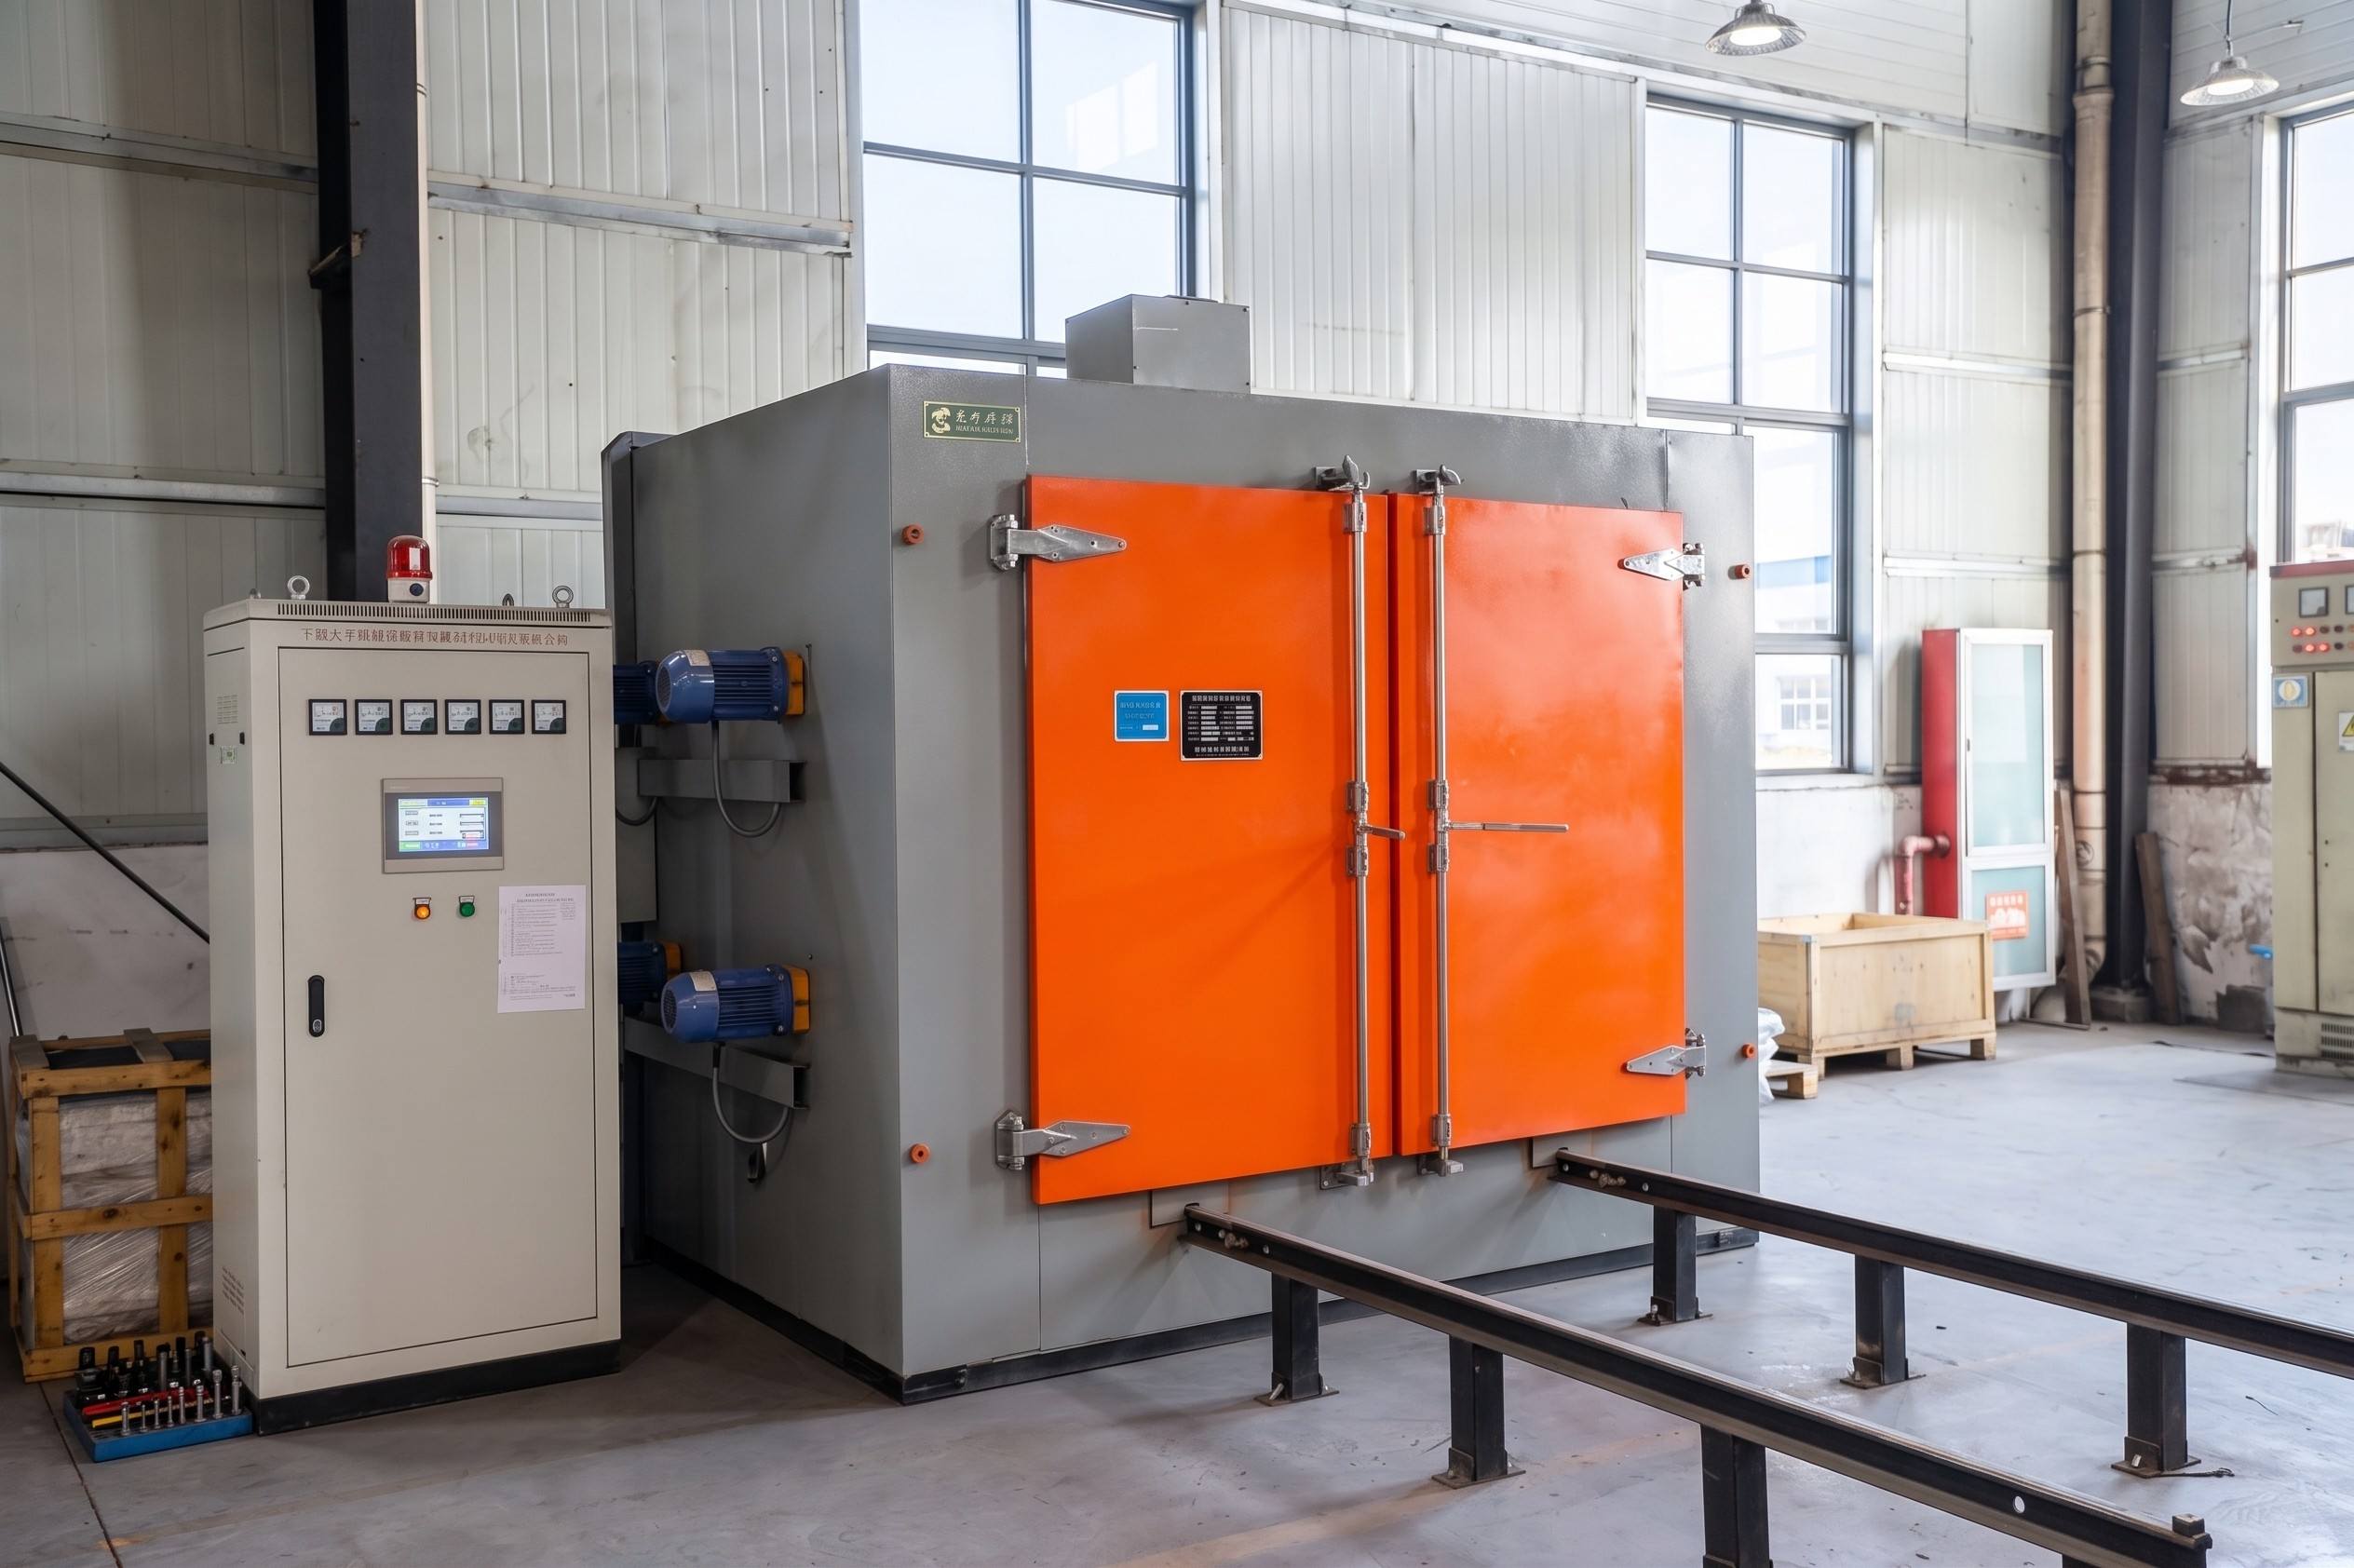
أثناء المعالجة الحرارية، ترسل المنتجات شبه الجاهزة إلى الفرن للخبز خطوة بخطوة بين 0 و170 درجة مئوية. تسمح هذه الخطوة الحاسمة للراتنج بالتجفيف الكامل، مما يثبت الأداء الفريد في الاحتكاك لسلاسل F وJGW وLSL وWZSD.
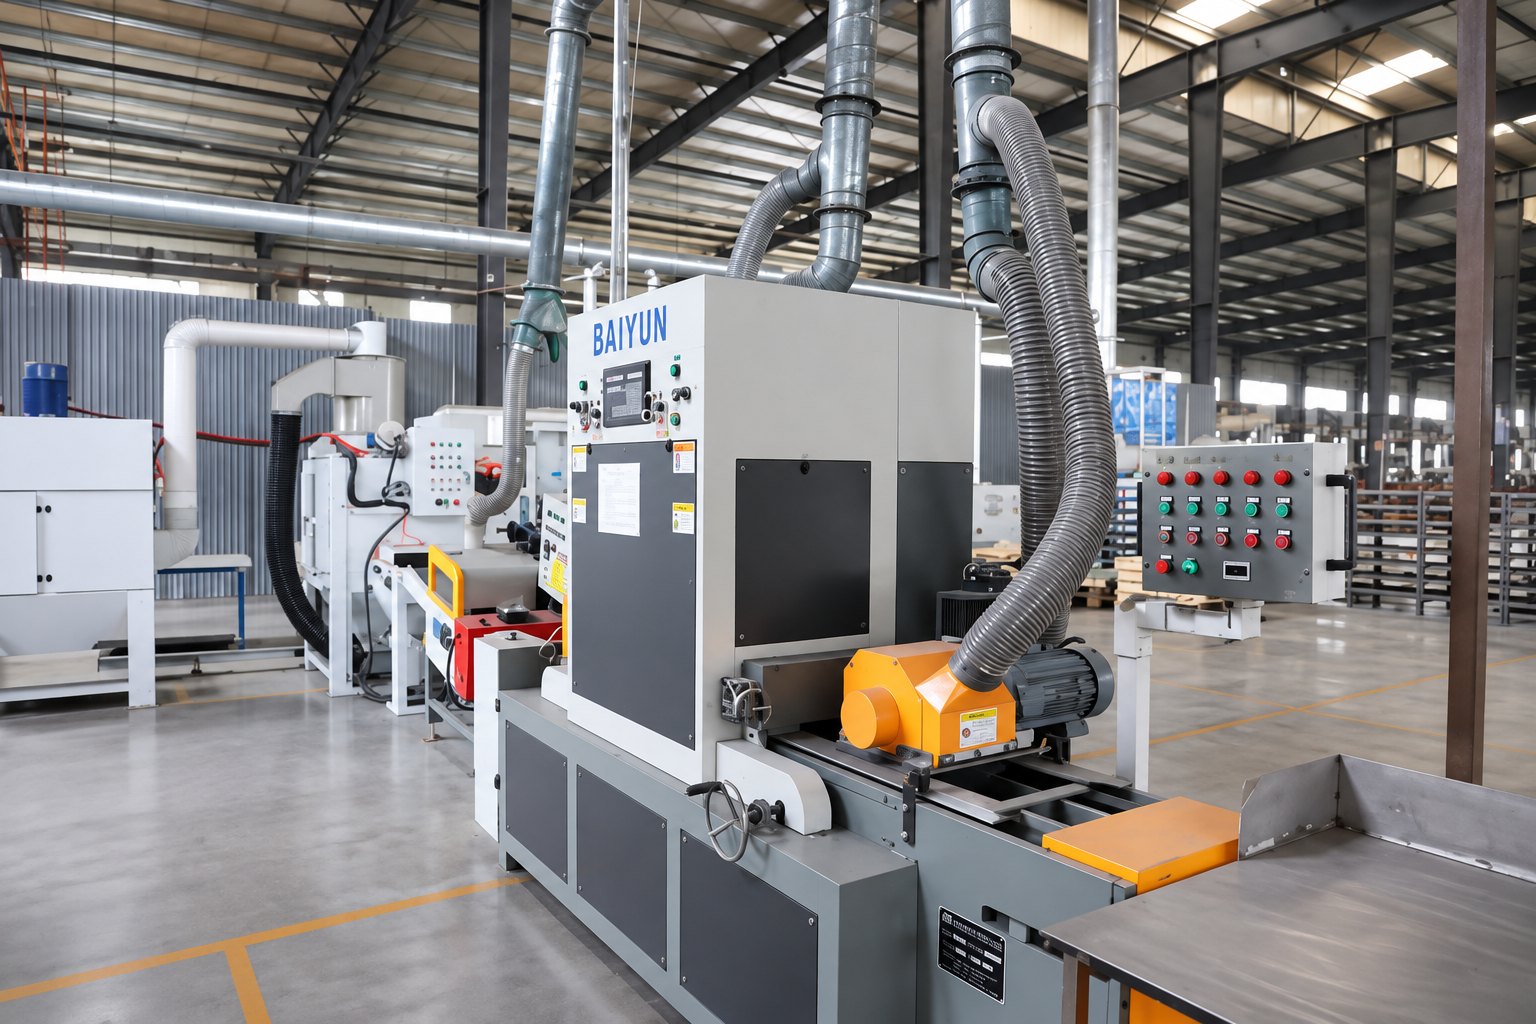
تستخدم عملية الطحن مطحنة مركبة لطحن سطح مادة الاحتكاك بدقة، لضمان تلبية المتطلبات الصارمة للسمك والتوازي والتشطيب السطحي. علاوة على ذلك، بعض المنتجات تتطلب فتحا أو تشنجها خلال هذه المرحلة.
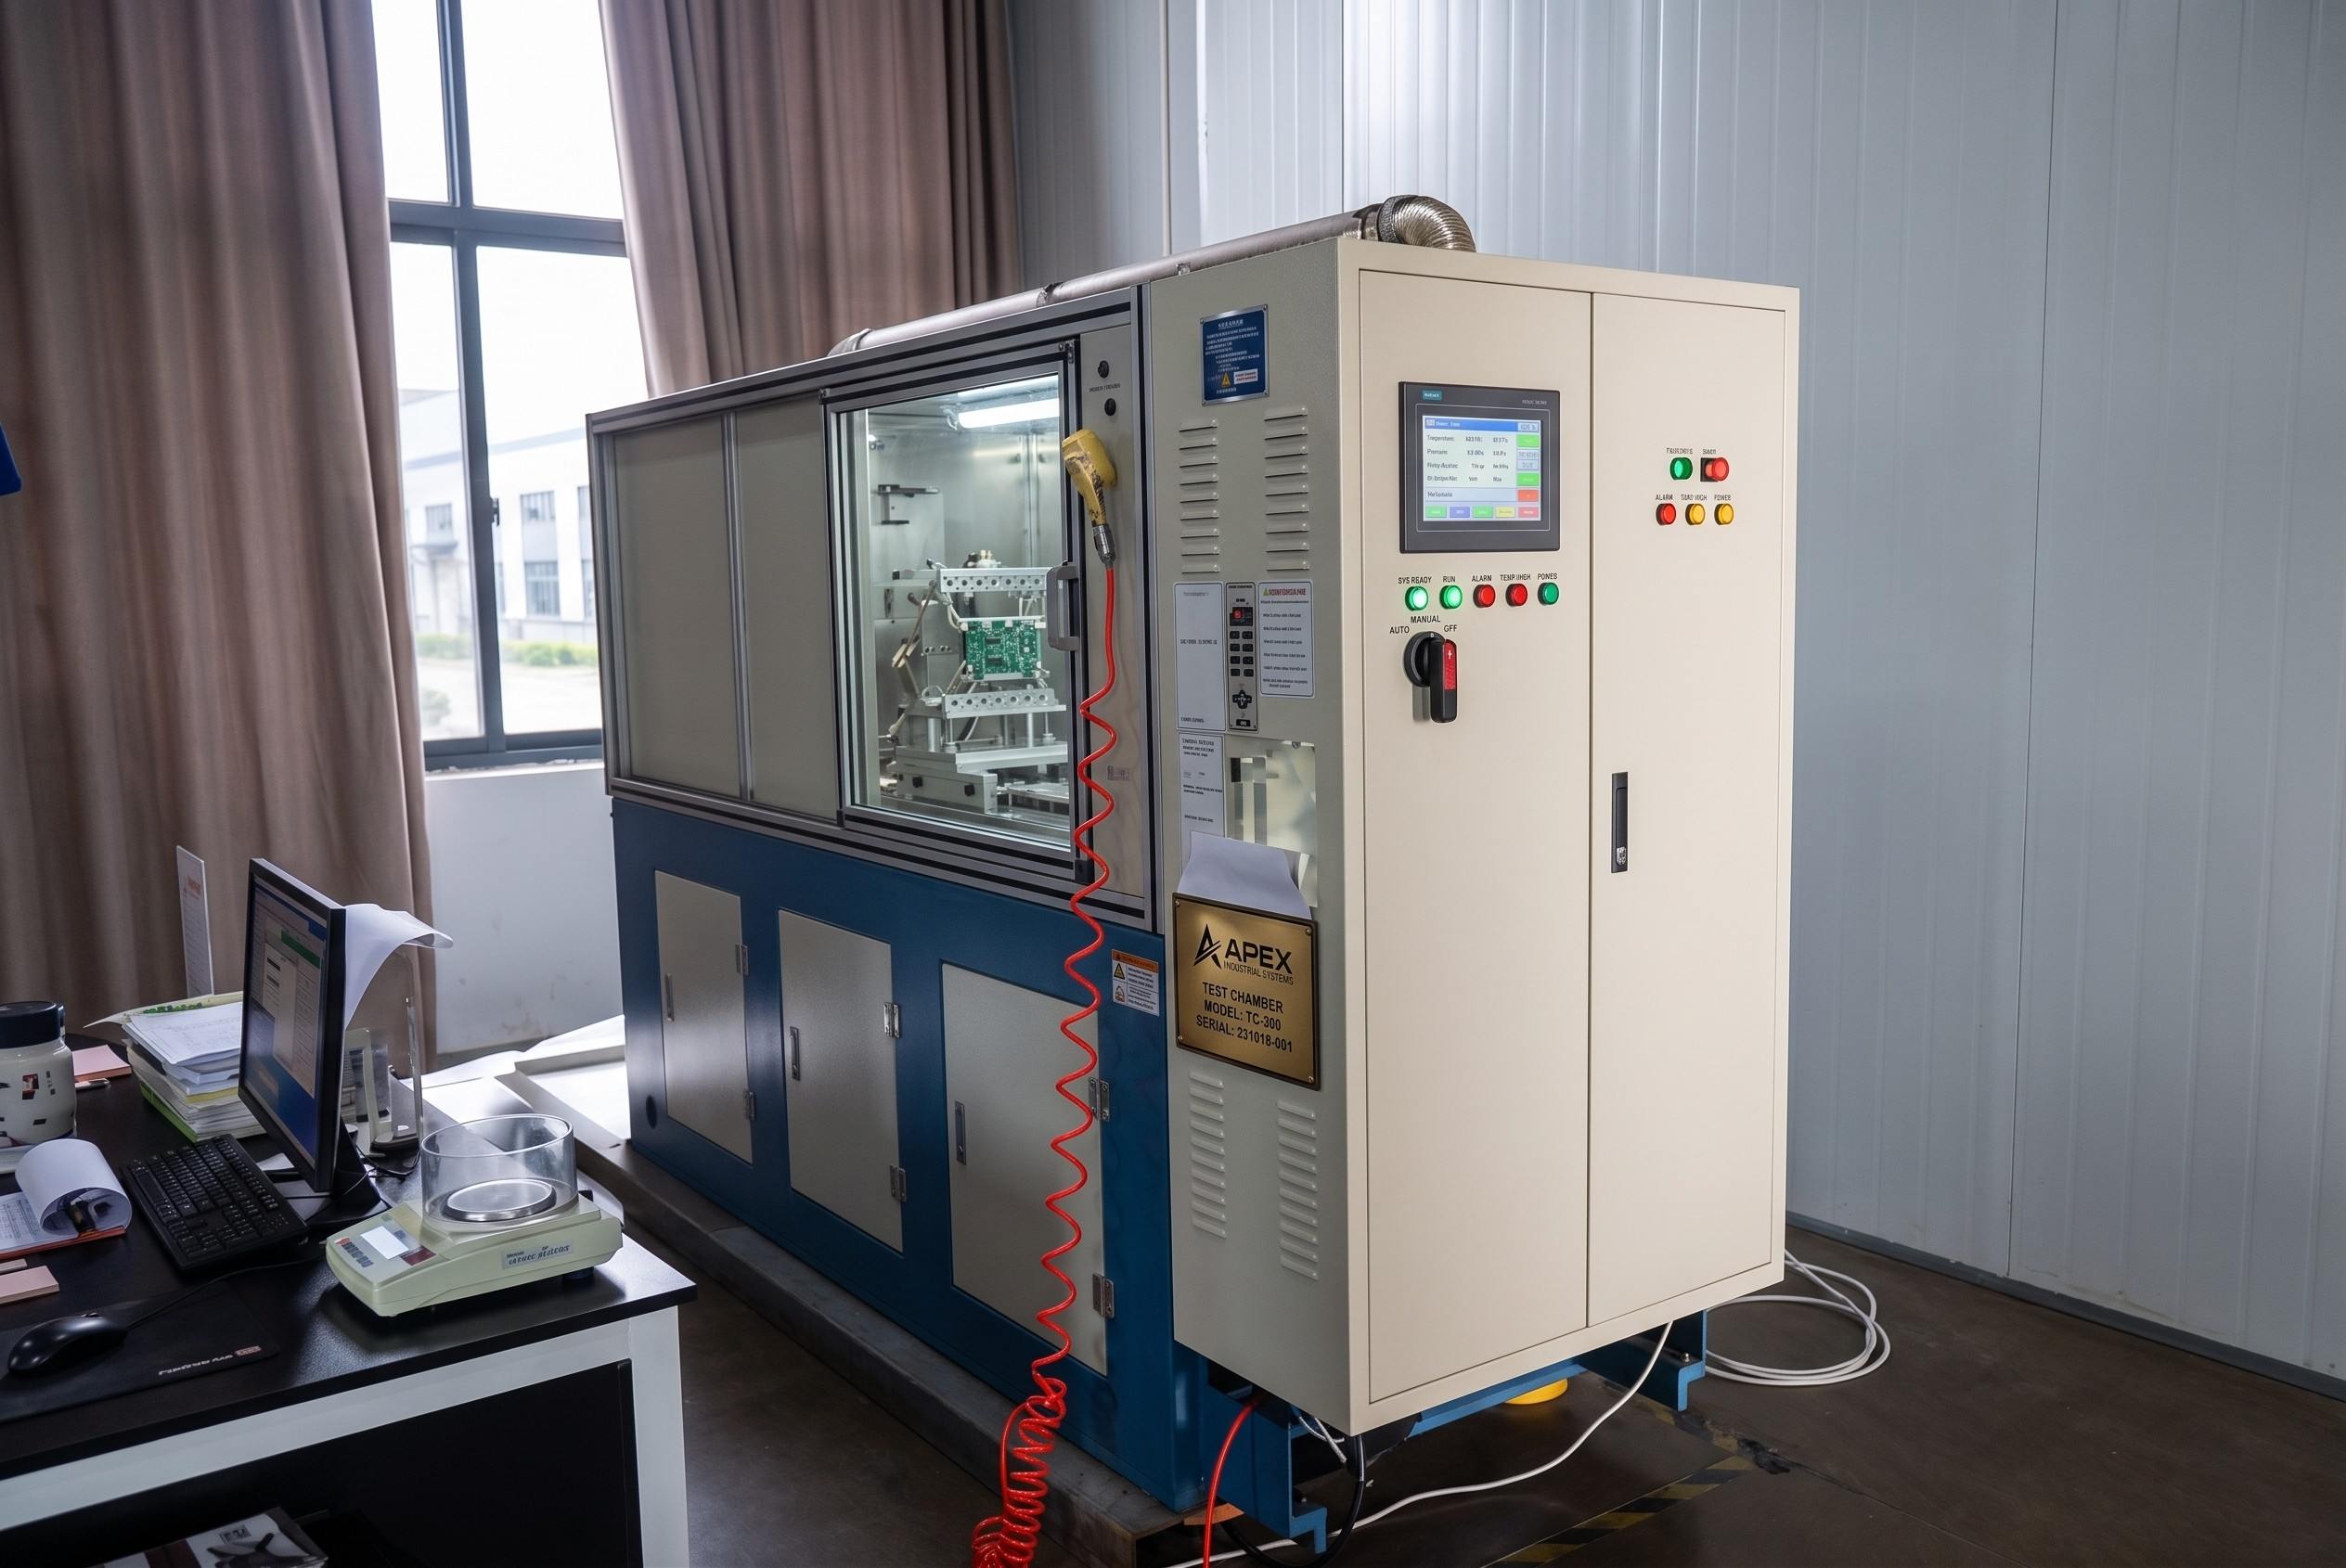
لضمان موثوقية هذه البطانات المتقدمة للفرامل، تخضع كل دفعة للاختبارات باستخدام جهاز اختبار السحب، لضمان أن كل دفعة تلتزم بمعايير التأهيل قبل مغادرة المنشأة.
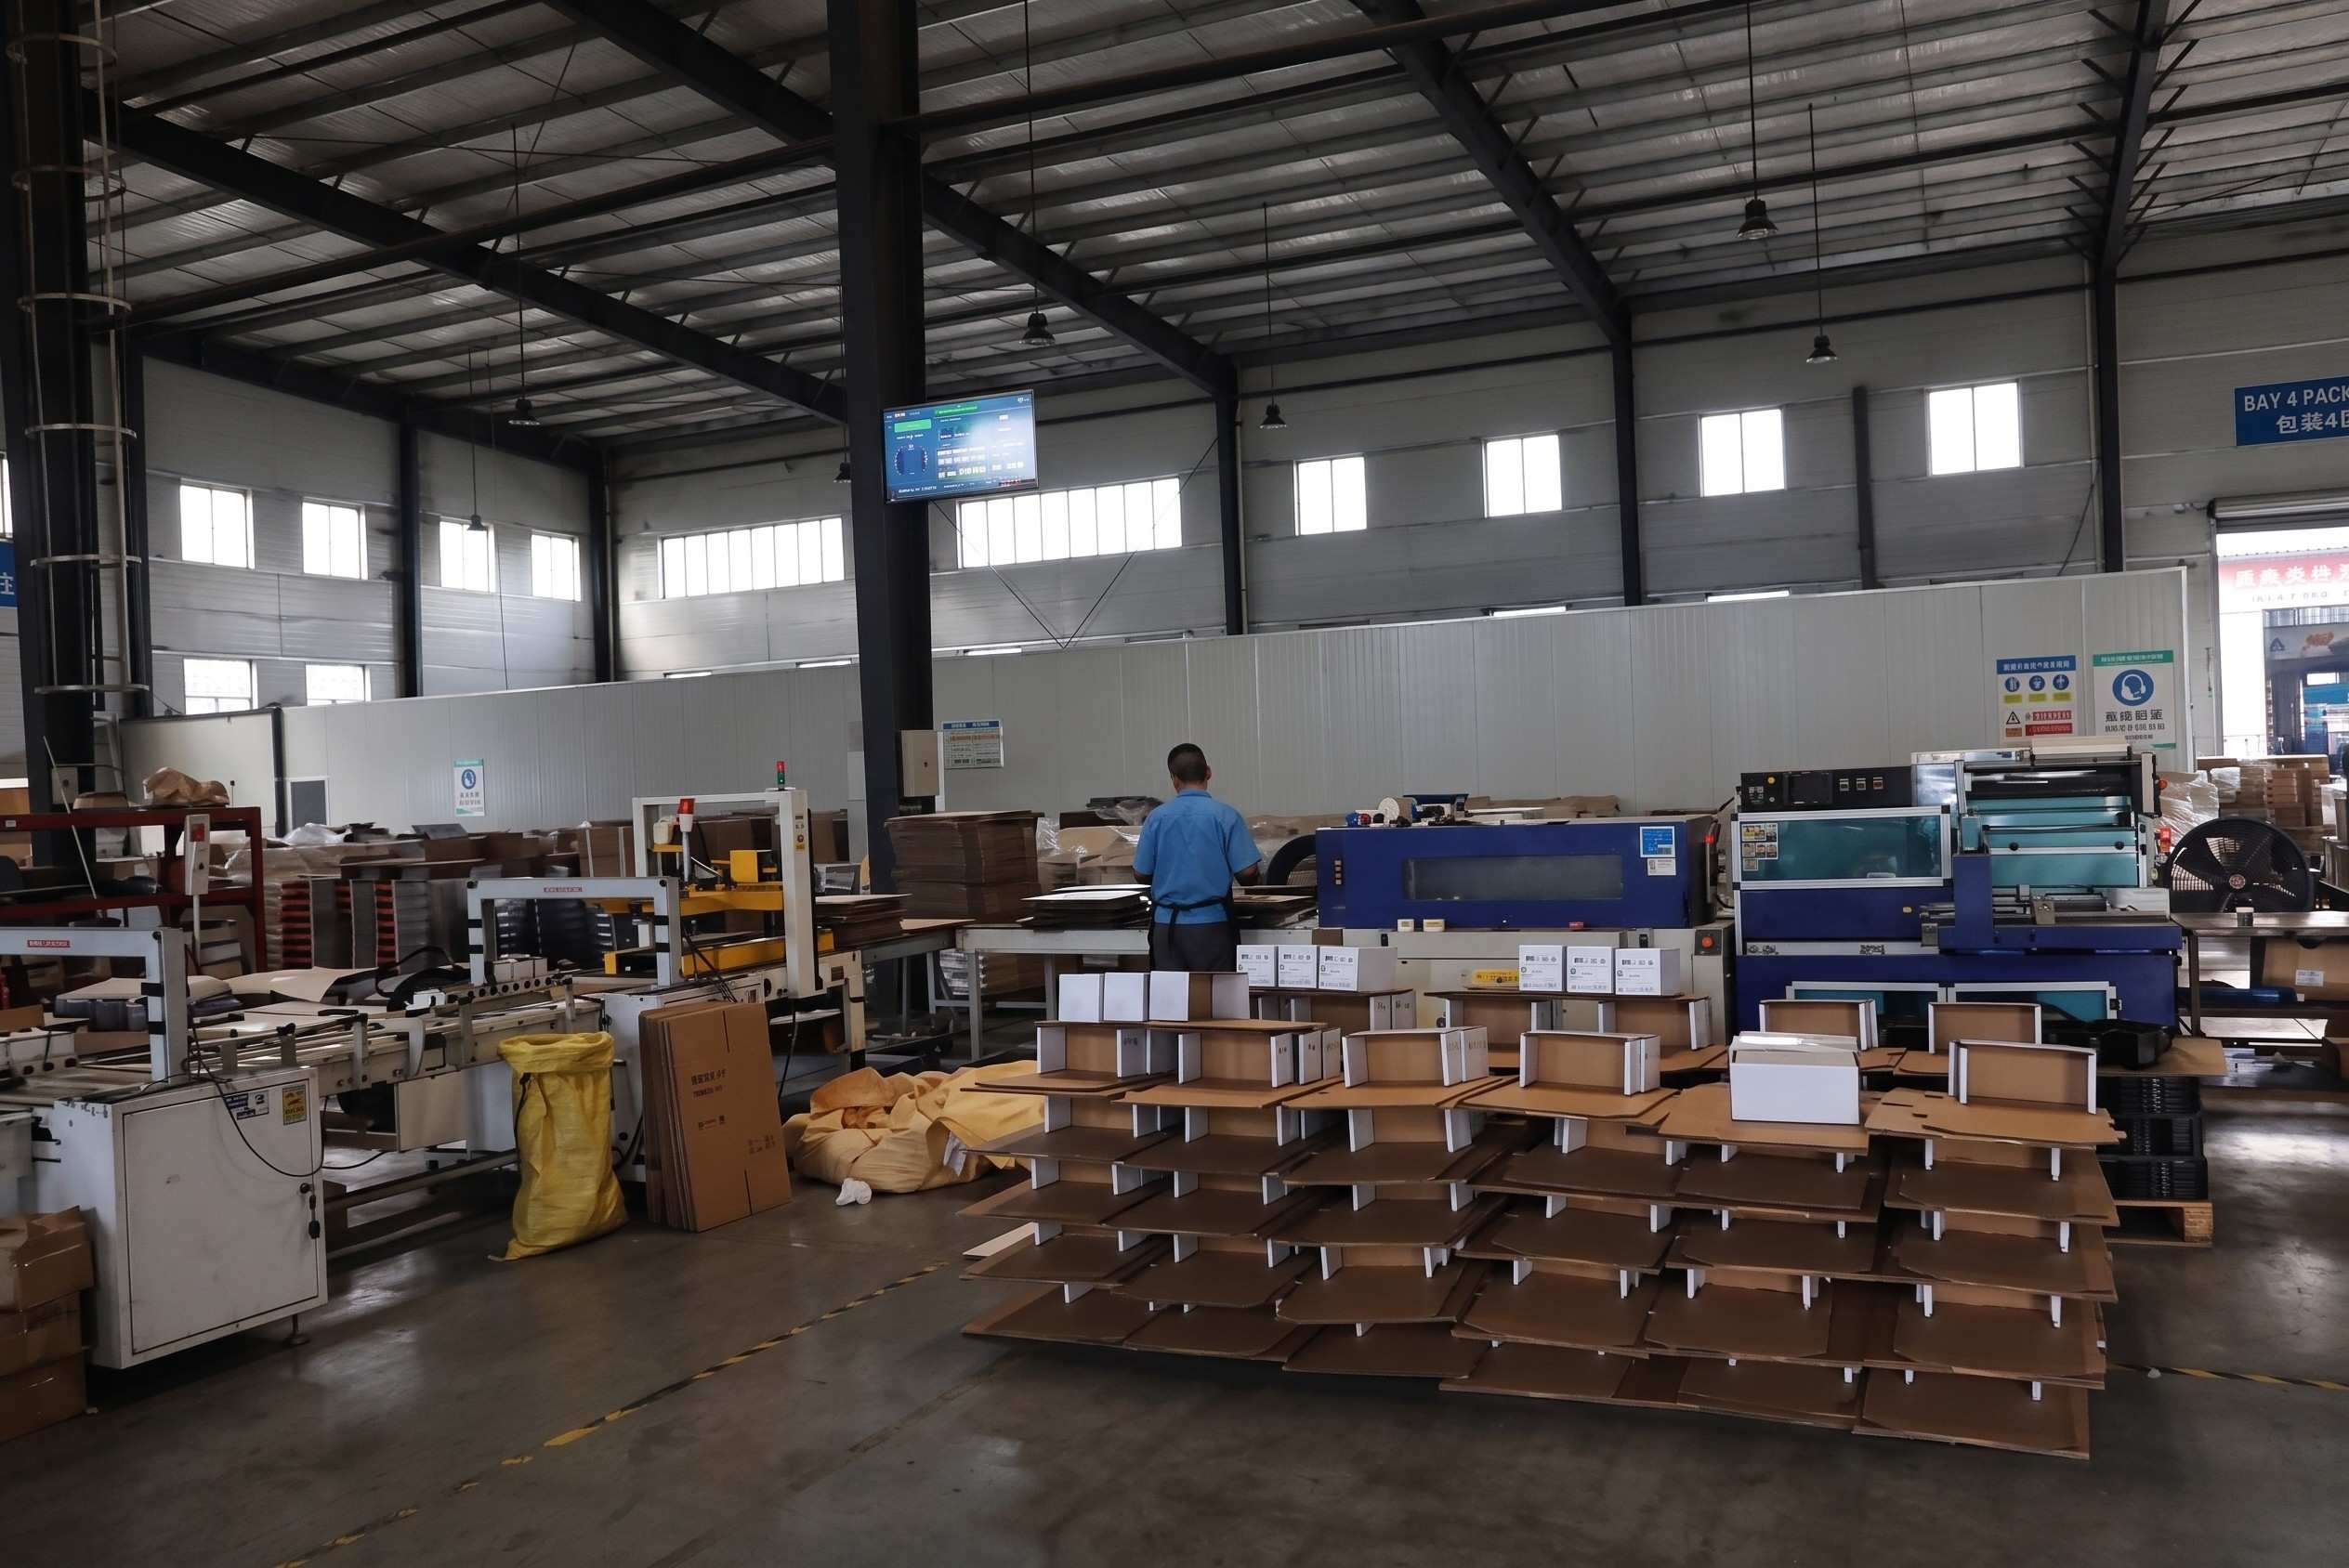
الخطوة النهائية هي الترميز والتغليف، حيث يتم طباعة رقم دفعة الإنتاج والطراز المحدد (مثل سلسلة F، JGW، LSL، أو WZSD) على المنتج. بعد ذلك، يتم تغليف المنتجات بالبلاستيك وتخزينها في المستودع.
تواصل مع TOUGHPRO اليوم. سيقدم فريق المبيعات والهندسة ذو الخبرة لدينا دعما فنيا احترافيا وعروض أسعار تنافسية خلال 24 ساعة.